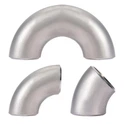
במרפקי נירוסטה דופלקסים, פריט ואוסטניט מהווים כמחצית מההרכב, ומספקים עמידות גבוהה בפני קורוזיה, קשיחות וחוזק, יחד עם ביצועים כלליים טובים. מאפיינים אלו הופכים אותם לשימוש נרחב בתחומי הנדסה שונים. Austenite מפחית משמעותית את שבירות פלדת כרום פריט תוך שמירה על קשיחות מעולה, בעוד פריט משפר ביעילות את חוזק התפוקה ועמידות הפלדה בפני קורוזיה. חוזק התפוקה ועמידותם בפני קורוזיה של מרפקי נירוסטה דופלקסים גבוהים מאלו של נירוסטה אוסטניטית, מה שהופך אותם למתאימים היטב לעמוד בדרישות ביצועים מקיפות ומציעים ערך יישום גבוה.
אחד המאפיינים המרכזיים של מרפקי נירוסטה דופלקסים הוא חוזק התפוקה שלהם, שיכול לעלות על 500 MPa. זה מספק יתרונות משמעותיים בהפחתת משקל מבני ועלויות חומרים. בנוסף, בסביבות קשות, מרפקי נירוסטה דופלקסים מפגינים עמידות מעולה בפני חריצים, קורוזיה של חריצים, קורוזיה מתח ועייפות קורוזיה בהשוואה לנירוסטה רגילה. מרפקי נירוסטה דופלקס מכילים רמות גבוהות של יסודות סגסוגת Cr, Mo ו-N, יש להם תכולת פחמן נמוכה, ובדרך כלל משתמשים בחומרי מילוי עם תכולת Ni גבוהה במהלך הריתוך. זה מבטיח שמספיק אוסטניט נשמר בריתוך ובמיקרו-מבנה של אזור מושפע החום (HAZ), ובכך משפר את עמידות הקורוזיה והפלסטיות של המפרק המרותך.
למרפקי נירוסטה דופלקסים יש גם ביצועי ריתוך טובים. בהשוואה לנירוסטה אוסטניטית, למרפקי נירוסטה דופלקסים יש נטייה נמוכה יותר לסדקים חמים במהלך הריתוך, והחיבורים נוטים פחות להיות שבירים לאחר מכן. גם הנטייה להתגבשות גרגירים של פריט באזור מושפע החום היא מינימלית. בעת ריתוך מרפקי נירוסטה דופלקסים, מתרחשים שינויי פאזה בולטים בריתוך, אשר יכולים להשפיע באופן משמעותי על עמידות הקורוזיה של המפרק. חשוב במהלך תהליך הריתוך להבטיח שגם הריתוך וגם האזור המושפע מחום ישמרו על איזון מתאים בין מבני פריט ואוסטניט.
במהלך תהליך הריתוך, כאשר קלט חום הריתוך גבוה, קצב קירור הריתוך איטי. זה מקדם את הטרנספורמציה של שלב הפריט לשלב האוסטניט, מגדיל את שיעור האוסטניט במבנה וגורם לצמיחת גרגירי פריט בריתוך. זה יכול להוביל להתפרקות ולירידה במדד הפלסטיות של המפרק המרותך. לעומת זאת, כאשר כניסת חום הריתוך אינה מספקת וקצב הקירור מהיר, הטרנספורמציה של פריט לאוסטניט מעוכבת, ומשפיעה על שיעור האוסטניט במבנה הריתוך. זה יכול להוביל למבנה מוקשה ולסדקים, אשר פוגעים בקשיחות ההשפעה של האזור הנגוע בחום.
במהלך הריתוך, מרפק נירוסטה דופלקס 2205 מתמצק בתחילה כדי לייצר מבנה פריט. פריט נשאר יציב בטמפרטורות גבוהות והופך לשלב האוסטניט כאשר הטמפרטורה מגיעה לטמפרטורת הסולבוס. בתחילת ההתמצקות נוצר פריט מהשלב הנוזלי. כאשר הטמפרטורה יורדת מתחת לטמפרטורת הסולבוס של פריט, אוסטניט נוצר וגדל לאורך גרגרי הפריט עד שהוא מכסה את גבולות גרגרי הפריט. מאוחר יותר, אוסטניט נושר מגבול התבואה אוסטניט בצורה של רצועות צד של Widmanstätten.
נכון להיום, קיימות שיטות ריתוך שונות למרפקי נירוסטה דופלקסים. כדי להשיג יצירת ריתוך טובה תוך הגברת מהירות הריתוך ועמידה בדרישות הריתוך באנרגיה נמוכה ויעילות גבוהה, הציעה תעשיית צינורות Lide שימוש בריתוך דו-חוטי במהירות גבוהה. טכנולוגיית ריתוך חוטים כפולים מגדילה משמעותית את כניסת החום, ומבטיחה בריכה מותכת הנוצרת מהמסה של חומר הבסיס וחוט הריתוך כאחד. בנוסף, המתכת המותכת בבריכה עוברת בחישה נמרצת על ידי פעולה משותפת של חוטי ריתוך מרובים, מה שעוזר במניעת זרימת יתר של מתכת נוזלית לזנב הבריכה ומקדם ריתוך יציב במהירות גבוהה. שיטת החוטים הכפולים מציגה גם קשת נוספת, המשפרת מאוד את פיזור שדה הטמפרטורה באזור ההיתוך, משפרת את יעילות השקיעה ומהירות הריתוך ומפחיתה את כניסת החום במהלך הריתוך.